 Ricerca
 it
Un laser a fibra che taglia in modo netto acciaio al carbonio da 12 mm all’inizio di un turno e produce bava pesante due ore dopo di solito ha un sospetto: la lente di messa a fuoco nella testa di taglio. Questo componente concentra kilowatt di luce coerente in un punto misurato in decine di micron, quindi piccoli errori nella lunghezza focale, nella qualità del materiale o nel rivestimento si manifestano immediatamente come scarsa qualità dei bordi, velocità di spostamento più lente e ottiche che si guastano con settimane di anticipo. La conclusione pratica per acquirenti e ingegneri di processo è semplice: specificare una lente laser ottica in base a quattro variabili (lunghezza focale, materiale del substrato, rivestimento e controllo della contaminazione) e valutare le prove del processo del fornitore tanto quanto la scheda tecnica. Le sezioni seguenti riguardano il principio di funzionamento, le specifiche più importanti e una lista di controllo per il preordine.
Cosa fa una lente laser ottica nel percorso del raggio
Un risonatore laser emette un raggio coerente tipicamente da pochi millimetri a più di venti millimetri di diametro. Quella trave grezza non può svolgere un lavoro utile su un pezzo in lavorazione; deve essere concentrato prima. La lente di focalizzazione esegue questa riduzione e il suo comportamento segue una regola prevedibile: lo spot diventa più piccolo man mano che la lunghezza focale si accorcia e man mano che aumenta il diametro del fascio in entrata. Nelle teste di taglio ad alta potenza, sono normali punti focalizzati dell'ordine di decine di micron, che sono ciò che consente a un raggio di diversi kilowatt di vaporizzare il metallo lungo un taglio più stretto di un millimetro.
Il compromesso sta tra la dimensione dello spot e la profondità di messa a fuoco. Una lunghezza focale corta produce un punto piccolo e intenso ma una zona di messa a fuoco poco profonda, quindi la distanza tra l'ugello e la piastra deve essere mantenuta ben stretta. Una lunghezza focale maggiore rinuncia a una certa densità di potenza in cambio di una zona di messa a fuoco più profonda che tollera piastre più spesse, superfici irregolari e fissaggi meno rigidi. Nessuna delle due opzioni è universalmente migliore; la giusta lunghezza focale dipende dallo spessore del materiale, dalle condizioni della macchina e dalla finitura richiesta dal lavoro.
Nella maggior parte delle macchine industriali la lente non funziona da sola. Una lente di collimazione imposta il diametro del raggio prima dell'ottica di messa a fuoco, finestre protettive lo proteggono dagli spruzzi e gli specchietti orientabili trasportano il raggio dal risonatore attraverso il braccio di erogazione fino alla testa. Il degrado in qualsiasi punto del treno produce lo stesso sintomo – perdita di potenza o taglio distorto – quindi una manutenzione efficace tratta l’intero percorso come un unico sistema anziché sostituire ripetutamente la parte più visibile.
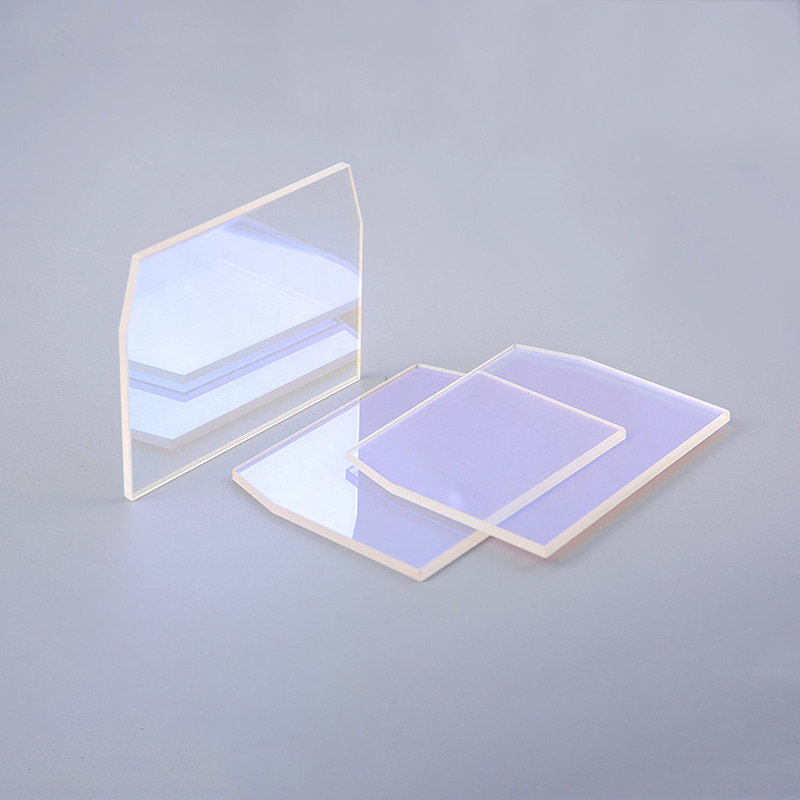 Riflettori ottici di precisione per l'erogazione del raggio laser Gli specchietti direzionali trasportano il raggio dal risonatore alla testa di taglio e il degrado in qualsiasi punto del percorso riduce la potenza o distorce il taglio. I riflettori realizzati per una riflettanza controllata e una qualità della superficie aiutano a mantenere l'intero sistema di distribuzione. Visualizza il prodotto →
Le specifiche che determinano le prestazioni
Quattro parametri dominano i risultati del mondo reale. La lunghezza focale imposta la distanza di lavoro e la dimensione dello spot: valori compresi tra circa 38 e 100 mm sono comuni laddove la lastra sottile richiede dettagli precisi, mentre da 150 a 190 mm si adatta alla lastra più spessa e una profondità di fuoco più tollerante. L'apertura chiara è altrettanto importante, perché l'apertura dovrebbe superare il diametro del raggio in entrata di un margine confortevole (un fattore compreso tra circa 1,5 e 2 è una regola ingegneristica comune) poiché il taglio del raggio sul bordo della lente crea diffrazione e surriscalda il bordo.
Il substrato e il rivestimento determinano quindi se la lente sopravvive al suo ambiente. Un laser a CO2 che opera a 10,6 micron richiede un materiale trasmissivo come il seleniuro di zinco, mentre i laser a fibra a 1064 nm tipicamente passano attraverso quarzo fuso o vetro ottico di alta qualità. La qualità della superficie e la soglia di danneggiamento determinano la durata di utilizzo: stretti limiti di scavo e rivestimenti con un'elevata soglia di danneggiamento indotto dal laser resistono allo stress termico che distrugge le ottiche minori.
| Material | Adattamento tipico della lunghezza d'onda | Uso comune del laser | Note pratiche |
|---|---|---|---|
| Seleniuro di zinco (ZnSe) | Circa 10,6 micron | Taglio, incisione e marcatura con CO2 | Trasmette la luce di allineamento visibile; la superficie è relativamente morbida e deve essere maneggiata con cura |
| Quarzo fuso (silice) | Dall'ultravioletto al vicino infrarosso | Laser fibra a 1064 nm e sistemi ad alta potenza | Bassa dilatazione termica e elevata soglia di danno |
| Vetro ottico (tipo K9/BK7) | Visibile nel vicino infrarosso | Incisione, allineamento e rilevamento a basso consumo | Economico e facile da lucidare, con potenza gestibile limitata |
| Zaffiro | Dall'ultravioletto al medio infrarosso | Finestre per ambienti difficili e ottiche esigenti | Estremamente duro e resistente ai graffi, ma più difficile da lavorare |
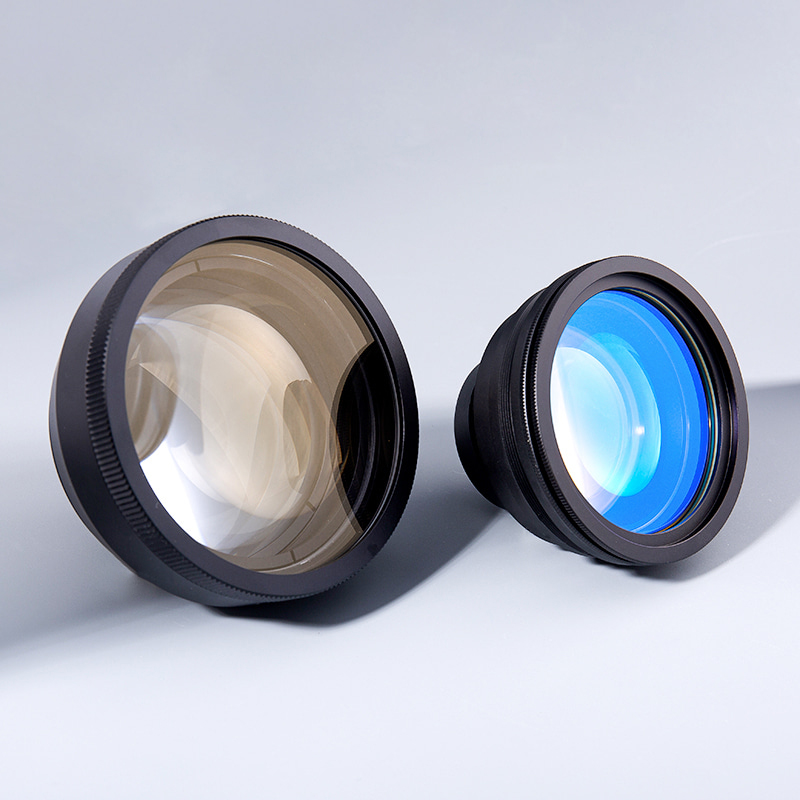 Produttori di lenti laser ottiche Le lenti sono assemblate da specchi sferici e componenti strutturali, ampiamente utilizzati in campi quali sicurezza, misurazione, elettronica di consumo e sistemi laser. Il... Visualizza il prodotto →
Qualunque sia il materiale richiesto dall'applicazione, richiedete i dati di trasmissione e rivestimento all'esatta lunghezza d'onda operativa e al livello di potenza anziché accettare un'etichetta antiriflesso generica. Un obiettivo con prestazioni documentate di solito costa di più in anticipo e meno in un anno di produzione.
Abbinamento dell'obiettivo all'applicazione
Teste di taglio e saldatura
Ridurre l'intensità delle ricompense. Le lunghezze focali da corte a medie concentrano la potenza in un taglio stretto e consentono al gas di assistenza di eliminare il materiale fuso, mentre le teste di saldatura spesso si muovono nella direzione opposta, utilizzando lunghezze focali più lunghe che mantengono l'ottica più lontana dagli spruzzi e allargano la zona di saldatura. Anche in questo caso la forma della lente è importante: i design a menisco sono comuni laddove il raggio deve focalizzarsi con un'aberrazione sferica minima, in particolare ad alta potenza.
Incisione e marcatura fine
L'incisione vive di punti di piccole dimensioni e bordi netti, quindi dominano le lunghezze focali corte, ma la profondità di fuoco ridotta che rende più nitidi i dettagli penalizza anche le superfici irregolari. La marcatura su parti curve o irregolari può richiedere una lunghezza focale maggiore o una geometria di scansione diversa, motivo per cui i laboratori di incisione spesso tengono a portata di mano diversi set di lenti anziché forzare un'ottica in ogni lavoro.
Strumenti medici e di precisione
I sistemi laser medicali aggiungono vincoli che raramente i pavimenti degli stabilimenti devono affrontare: i rivestimenti devono tollerare agenti detergenti aggressivi, i materiali devono essere tracciabili da lotto a lotto e la documentazione segue il dispositivo nella revisione normativa. L’affidabilità viene giudicata meno dal prezzo unitario e più dalla coerenza tra centinaia di parti consegnate, il che spinge gli acquirenti verso produttori con sistemi di qualità formali piuttosto che verso rivenditori.
Rivestimenti, trasmissione e riflessione posteriore
La superficie di una lente non rivestita riflette una piccola percentuale della luce incidente e questa perdita è due volte dannosa: la potenza che non raggiunge mai il pezzo in lavorazione e il calore generato all'interno dell'ottica. I rivestimenti antiriflesso progettati per la lunghezza d'onda specifica spingono la riflettanza della singola superficie ben al di sotto dell'1%, aumentando la trasmissione e riducendo la lente termica che sposta silenziosamente il punto focale mentre l'ottica si riscalda. La scelta del rivestimento è quindi una specifica prestazionale a sé stante e vale la pena studiare il background tecnico come i rivestimenti sulle lenti laser ottiche migliorano le prestazioni .
Il secondo rischio legato al rivestimento va nella direzione opposta. La luce riflessa dalla lente di messa a fuoco può ritornare nella fibra di consegna o nel risonatore e nei sistemi in fibra un forte ritorno può danneggiare la sorgente stessa. I rivestimenti che eliminano la riflessione posteriore, il corretto orientamento delle lenti durante l'assemblaggio e l'ispezione di routine delle finestre protettive riducono questa esposizione, problemi che compaiono più spesso dopo che qualcuno sostituisce un'ottica senza controllare il lato del rivestimento o la sede.
Contaminazione, pulizia e durata
Le lenti laser raramente falliscono con la vecchiaia; falliscono per contaminazione. Spruzzi, polvere e una singola impronta digitale assorbono l'energia del laser, creano punti caldi e possono trasformare un'ottica pulita in una rotta in un turno ad alta potenza. La risposta è procedurale piuttosto che eroica: ispezionare l'ottica sotto una luce intensa a intervalli fissi, maneggiare le lenti solo dal bordo con guanti senza polvere e pulire con i solventi corretti e salviette prive di lanugine invece di qualunque cosa si trovi sul banco. I negozi che documentano costantemente questi passaggi riscontrano una maggiore durata delle ottiche e meno fermi macchina non pianificati.
Le finestre protettive meritano un'attenzione particolare perché fungono da scudi consumabili per la lente di messa a fuoco molto più costosa dietro di esse. Sostituire una finestra sacrificale nei tempi previsti è uno dei modi più economici per prolungare la durata della lente di messa a fuoco, a condizione che la finestra sostitutiva abbia la stessa qualità di rivestimento della parte che sostituisce.
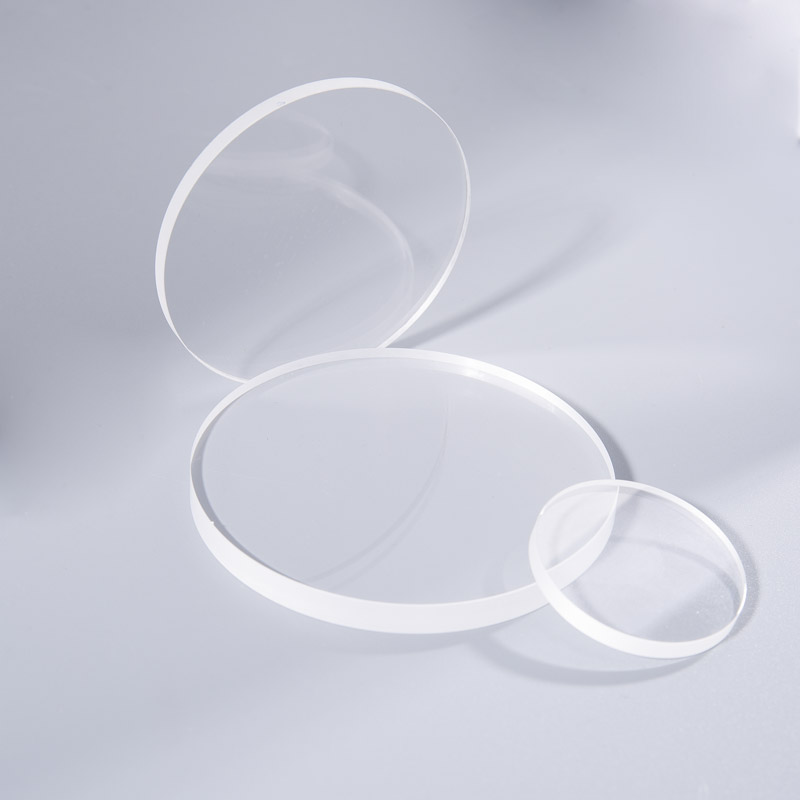 Zaffiro Optical Window Manufacturers 1. I substrati delle finestre sono generalmente realizzati con materiali con proprietà ottiche desiderabili, come materiali durevoli come lo zaffiro. Queste lastre trasparenti vengono utilizzate come... Visualizza il prodotto →
Cosa verificare prima di ordinare
La maggior parte dei problemi relativi all'approvvigionamento di lenti laser è riconducibile a lacune informative in fase di preventivo e una breve lista di controllo ne previene la maggior parte.
- Confermare per iscritto la lunghezza d'onda operativa, la potenza media, la potenza di picco e il ciclo di lavoro, quindi chiedere al fornitore di confermare che l'ottica è classificata per tutti e quattro.
- Correggi la tolleranza della lunghezza focale e l'apertura chiara, non solo il valore nominale; una lunghezza focale mantenuta all'1% si comporta diversamente da una mantenuta al cinque.
- Chiedere quale tipo di materiale verrà fornito, poiché i substrati di qualità laser differiscono dalle scorte di utilità per assorbimento e inclusioni interne.
- Richiedi dati di trasmissione del rivestimento o campioni testimoni alla lunghezza d'onda operativa.
- Verificare il sistema di qualità alla base del componente: ISO 9001:2015 per la produzione generale e IATF 16949 laddove l'ottica entra nella catena di fornitura automobilistica.
I fornitori differiscono maggiormente proprio su questi punti. Changzhou Haolilai Photo-Electricity (HLL), un produttore di ottica di precisione fondato nel 1998 a Changzhou, in Cina, illustra il profilo degno di essere selezionato: lucidatura e rivestimento interni di lenti ottiche, finestre e riflettori; Sistemi di qualità certificati ISO 9001:2015, ISO 14001:2015 e IATF 16949; e una gamma di prodotti al servizio dei clienti del settore laser, automobilistico, dei semiconduttori e dell'elettronica di consumo in più di venti paesi. Per una specifica lunghezza d'onda, apertura o requisito di rivestimento, gli acquirenti possono farlo richiedi un preventivo su misura e trattare il primo lotto consegnato come il vero campione di qualificazione per i volumi successivi.


 苏公网安备 32041102000130 号